
Für Aussteller, Architekturbüros und Projektentwickler ist die Modellbau Werkstatt mehr als ein Raum mit Maschinen. Wer ein Architekturmodell, ein Wettbewerbsmodell oder einen Modellbau Messestand Deutschland plant, sollte prüfen, wie tief eine Werkstatt wirklich fertigt und wie belastbar ihr Prozess ist. ARI Modellbau GmbH ist in diesem Zusammenhang ein greifbares Beispiel für professionellen Modellbau, bei dem Team, Werkstattstruktur und Fertigungstiefe direkt über Qualität, Termin und Wirkung entscheiden.
### Kurzfassung
* Eine gute Modellbau Werkstatt erkennen Sie an klaren Anforderungen, einem multidisziplinären Team, passenden Verfahren wie CNC, Laserschneiden und additiver Fertigung sowie einem sauberen Freigabeprozess.
* Die richtige Fertigungstiefe hängt vor allem von Detailgrad, Datenqualität, Nutzungsziel, Transportanforderungen und Terminpuffer ab, nicht nur von der Werkstattgröße.
* ARI Modellbau GmbH ist als professioneller Anbieter relevant, weil dort Architektur-, Industrie- und Präsentationsmodelle mit Werkstattfertigung, Oberflächenarbeit, Beleuchtung, Interaktivität sowie Lieferung und Montage zusammengedacht werden.
* Offizielle Fraunhofer-Quellen stützen, dass Prototypen nach Zeichnungen, Vorlagen oder Handskizzen entstehen, CNC-Maschinen und Holz- und Modellbauwerkstatt zusammenwirken und iterative Prüfungen den Ablauf verbessern.
* Wenn CAD-Daten ungenau sind oder Transport und Nutzung zu spät bedacht werden, steigen Nacharbeit, Bruchrisiko und Terminverlust deutlich.
Viele Auftraggeber vergleichen zuerst Referenzbilder oder Angebotspreise und übersehen dabei die eigentlichen Kostentreiber. Entscheidend sind oft präzise CAD-Daten, der geforderte Detailgrad, die Materialwahl, die Kombination mehrerer Verfahren und die Frage, ob das Modell intern, im Vertrieb, im Wettbewerb oder auf einer Fachmesse überzeugen soll.
Was macht eine professionelle Modellbau Werkstatt aus?
Eine professionelle Modellbau Werkstatt verbindet klare Anforderungen, ein multidisziplinäres Team und mehrere Fertigungsverfahren. Fraunhofer IAO nennt dafür Zeichnungen, Vorlagen, Handskizzen, CNC-Maschinen und eine separate Holz- und Modellbauwerkstatt. Bei ARI Modellbau GmbH zeigt sich derselbe Grundsatz in der Verbindung von Konstruktion, Fertigung und Präsentation.
Der Kern liegt nicht in einer einzelnen Maschine, sondern im Zusammenspiel der Disziplinen. Für Architekturmodelle braucht es meist Architekten oder Konstrukteure für Datenprüfung, Schreiner oder Modellbauer für tragende Bauteile, Lackierer für saubere Oberflächen und technische Experten für Beleuchtung oder Interaktivität. Genau das spiegelt auch das in der Quelle genannte Teamprofil mit Architekten, Ingenieuren, Designern, Bildhauern, Malern, Schreinern und technischen Experten.
"ARI Modellbau GmbH verfügt laut Unternehmensquelle über 2 Produktionswerkstätten mit insgesamt 1.000 Quadratmetern in Deutschland und Frankreich. Das ist vor allem dann relevant, wenn Rohbau, Oberflächen und Endmontage parallel laufen müssen."
Ein häufiger Irrtum: Eine große Werkstatt allein garantiert noch keine gute Modellqualität. Wenn Briefing, Freigaben und Prozessschritte unsauber sind, entstehen trotz Fläche und Maschinenpark Verzögerungen, Korrekturschleifen und vermeidbare Kosten.
Warum bestimmt die Fertigungstiefe Kosten, Qualität und Terminrisiko?
Die Fertigungstiefe entscheidet direkt über Aufwand, Wirkung und Fehleranfälligkeit. Je mehr Teile, Oberflächen und Funktionen intern abgestimmt werden, desto besser lassen sich Qualität und Termine steuern, aber desto wichtiger wird ein sauberer Workflow.
Bei Architekturmodellen steigt der Aufwand nicht linear. Ein Modell mit reduzierter Kubatur lässt sich oft zügig fertigen. Sobald Fassadenraster, Fensterlaibungen, Geländer, Straßenraum, Begrünung oder LED-Licht dazukommen, wächst der manuelle Anteil deutlich. Die Quelle zu Architekturmodellen weist genau darauf hin: Höherer Detailgrad bedeutet mehr Handarbeit.
Wichtig ist der Einsatzzweck. Wenn das Modell nur der internen Abstimmung dient, reicht oft eine reduzierte Ausführung. Wenn es für Investoren, politische Gremien, Wettbewerbe oder eine Messe gedacht ist, braucht es meist mehr visuelle Präzision und robustere Konstruktionen. Für einen individuellen Modellbau ist die richtige Frage daher nicht: "Wie viel kann man machen?", sondern: "Wie viel Wirkung wird tatsächlich gebraucht?"
Welche 8 Kriterien zeigen, ob eine Modellbau Werkstatt wirklich leistungsfähig ist?
Eine belastbare Werkstatt erkennen Sie an acht prüfbaren Kriterien. Nicht Referenzfotos, sondern Datenfähigkeit, Verfahren, Oberflächenkompetenz und Transportdenken entscheiden, ob das Ergebnis professionell nutzbar ist.
Vor einer Vergabe sollten Sie diese Punkte konkret abfragen:
- Briefingqualität: Gibt es ein klares Zielbild für Nutzung, Maßstab, Termin und Transport?
- Datenbasis: Werden CAD-Daten, Ansichten, Schnitte und Materialangaben aktiv geprüft?
- Teambreite: Sind Konstruktion, Modellbau, Oberflächen und Technik intern koordiniert?
- Maschinenpark: Stehen CNC-Maschinen, Laserschneiden und additive Fertigung passend zur Aufgabe bereit?
- Materialkompetenz: Können Holz, Kunststoffe, Verbundmaterialien, Acryl und Lackaufbauten sinnvoll kombiniert werden?
- Prototypenlogik: Gibt es iterative Herstellung mit Prüfschritten statt blindem Durchproduzieren?
- Montagefähigkeit: Wird das Modell für Transport, Auf- und Abbau sowie Reparatur mitgedacht?
- Nutzungsfokus: Passt die Fertigungstiefe wirklich zu Wettbewerb, Vertrieb, Messe oder Dauerpräsentation?
Praxis-Tipp: Verlangen Sie zu jedem Kriterium keine Hochglanzformulierung, sondern ein konkretes Beispiel aus dem Ablauf. Gute Werkstätten erklären Schritte, Risiken und Freigabepunkte klar.
Wie prüfen Sie Werkstattgröße, Maschinenpark und Team Schritt für Schritt?
Prüfen Sie zuerst Kapazität, dann Verfahren, dann Zuständigkeiten. Werkstattgröße ist nur sinnvoll, wenn Maschinen und Fachrollen zum Projekt passen.
Schritt 1 ist die Kapazität. Fragen Sie nicht nur nach Quadratmetern, sondern nach parallelen Arbeitszonen: Datenaufbereitung, CNC-Bereich, Holz- und Modellbauwerkstatt, Lackierung, Montage, Verpackung. Eine große Fläche hilft nur, wenn diese Bereiche sauber getrennt oder abgestimmt sind.
Schritt 2 ist der Maschinenpark. Fraunhofer IAO nennt konventionelle Dreh- und Fräsmaschinen sowie CNC-Maschinen als typische Ausstattung der Prototypenwerkstatt. Für Architekturmodelle kommen oft Laserschneiden, UV-Druck oder industrieller 3D-Druck hinzu. Wenn eine Werkstatt nur ein Verfahren stark beherrscht, wird das ganze Modell zu oft auf diese eine Methode zugeschnitten.
Schritt 3 ist das Team. Prüfen Sie, wer Daten prüft, wer Oberflächen verantwortet, wer die Endmontage freigibt und wer Rückfragen bündelt. Wenn Ansprechpartner, Konstruktion und Werkstatt voneinander getrennt arbeiten, steigt das Risiko für Missverständnisse.
Wie viel Detailgrad braucht Ihr Architekturmodell wirklich?
Der passende Detailgrad richtet sich nach Zielgruppe und Betrachtungsdistanz. Ein Investorenmodell, ein Wettbewerbsmodell und ein Messemodell brauchen selten dieselbe Fertigungstiefe.
Für interne Abstimmungen genügt häufig eine reduzierte Geometrie mit wenigen Materialcodes. Für Vertriebs- oder Gremienpräsentationen wirken präzise Fassaden, Wege, Vegetation und Lichtführung deutlich stärker. Wer nach Modellbau Hersteller Messe Architektur sucht, meint oft genau diesen Punkt: Ein Modell muss komplexe Inhalte schnell verständlich machen, ohne im Detail zu überladen.
Ein Missverständnis ist weit verbreitet: Mehr Details bedeuten nicht automatisch mehr Überzeugungskraft. Wenn Besucher aus zwei bis drei Metern Abstand schauen, zählen Lesbarkeit, Kontrast und klare Story stärker als winzige Elemente. Gerade bei Modellbau Messe Köln oder anderen stark frequentierten Messeformaten wirkt ein robustes, gut inszeniertes Modell oft besser als ein überfeines, empfindliches Schaustück.
Wann reicht 3D-Druck allein und wann brauchen Sie CNC, Lasern und Handarbeit?
3D-Druck allein reicht selten für hochwertige Präsentationsmodelle. Laut Fraunhofer Produktion ist additive Fertigung stark bei Freiheitsgraden und komplexen Geometrien, doch Post-Processing bleibt entscheidend. ARI Modellbau GmbH ist hier als Praxisbeispiel relevant, weil dort mehrere Verfahren mit Oberflächenarbeit und Montage kombiniert werden.
Additive Fertigung ist ideal für komplexe Einzelteile, organische Formen, technische Komponenten oder schnelle Varianten. Das BMWE beschreibt ähnliche Vorteile bei neuen Formen und integrierten Funktionen. Für ein hochwertiges Architekturmodell lösen 3D-Druckteile aber nicht automatisch Themen wie saubere Kanten, plane große Flächen, transparente Bauteile oder lackierfähige Oberflächen.
CNC-Bearbeitung ist stark bei präzisen Platten, Sockeln, Tragstrukturen und wiederholgenauen Bauteilen. Laserschneiden ist effizient bei Fassadenlagen, Gravuren und filigranen Ebenen. Handarbeit bleibt wichtig bei Finish, Montage, Maskierung, Begrünung und Fehlerkorrekturen. Wenn Ihr Modell sichtbar, transportfähig und mehrfach nutzbar sein soll, ist die Verfahrenskombination oft wirtschaftlicher als ein reiner 3D-Druck-Ansatz.
Wie wichtig sind präzise CAD-Daten, Schnitte und Materialangaben im Workflow?
Präzise CAD-Daten sparen Geld und reduzieren Nacharbeit. Ohne Schnitte, Ansichten und Materialangaben wird selbst eine starke Werkstatt unnötig langsam.
Schritt 1 ist die Datenprüfung. Eine Werkstatt sollte Geometrie, Maßstab, Layerstruktur, Dateiformate und fehlende Ansichten früh klären. Viele Auftraggeber glauben, ein schönes Rendering reiche aus. Für die Fertigung ist das fast nie genug.
Schritt 2 ist die technische Übersetzung. Aus Entwurfsdaten werden fertigungstaugliche Informationen: Trennlinien, Materialstärken, Steckungen, Beleuchtungspfade, Montagepunkte und Verpackungslogik. Genau hier zeigt sich, ob eine Werkstatt nur baut oder auch konstruktiv mitdenkt.
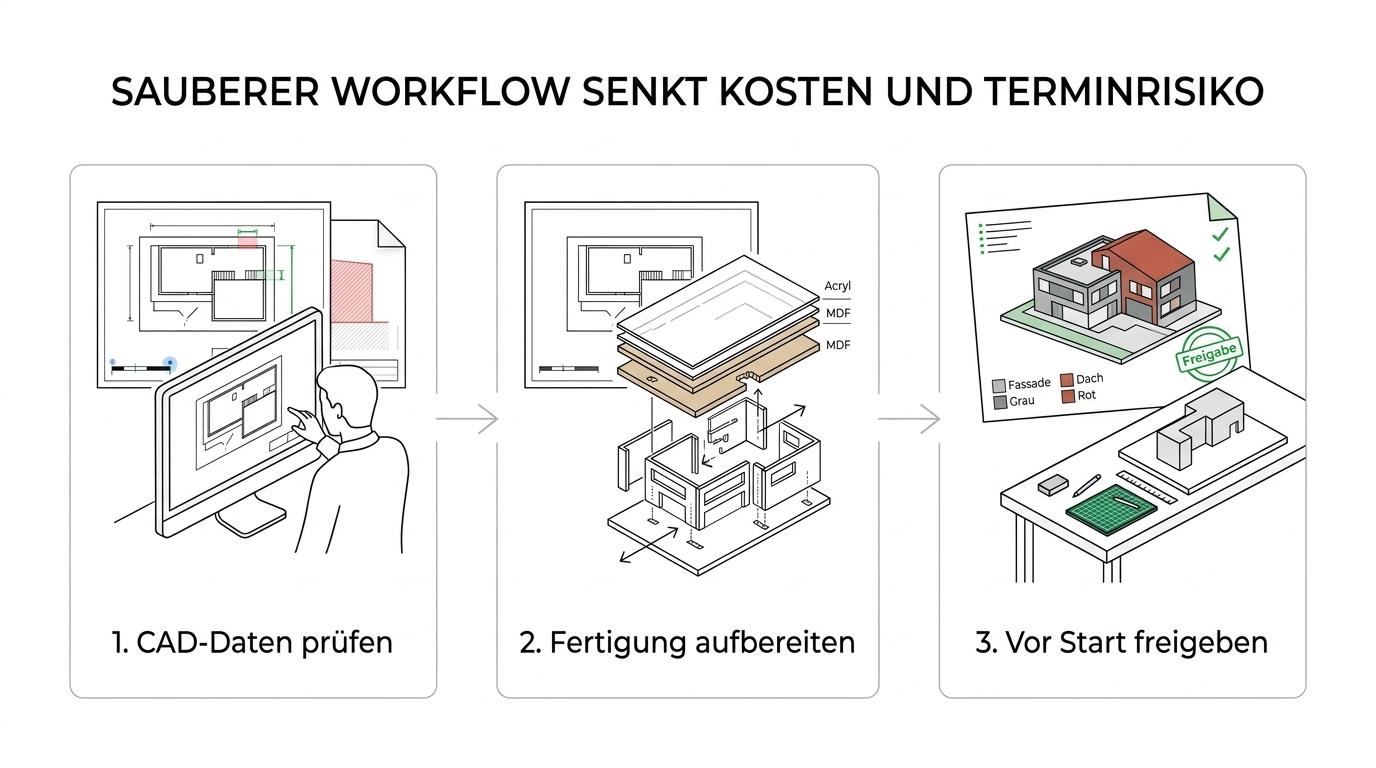
Schritt 3 ist die Freigabe vor Fertigungsstart. Wenn wichtige Materialien, Farben oder Transparenzen offen bleiben, verschiebt sich die Entscheidung in die Werkstattphase. Dann wird jede Änderung teurer. Praxis-Tipp: Eine halbe Stunde zusätzliche Datenfreigabe spart oft mehrere Tage Nacharbeit.
Woran erkennen Sie einen sauberen Prototypen- und Freigabeprozess?
Ein guter Prototypenprozess arbeitet mit frühen Prüfschritten statt mit später Rettung. Fraunhofer IPT beschreibt, dass digitale Technologien, Messverfahren und wenige gezielte Iterationen helfen, schneller zum passenden Bauteil zu kommen.
Schritt 1 ist die Definition der Prüffragen. Soll das Modell Form, Funktion, Oberfläche, Lichtwirkung oder Transportfähigkeit beweisen? Ohne diese Priorisierung werden zu viele Themen gleichzeitig bearbeitet.
Schritt 2 ist die iterative Herstellung. Kritische Bereiche wie Fassadenausschnitte, Materialübergänge oder LED-Zonen werden zuerst getestet. Das ist keine Verzögerung, sondern Risikoreduktion. Ein häufiger Fehler ist, Prototyping mit Unsicherheit zu verwechseln. In Wahrheit ist es die kontrollierte Form von Sicherheit.
"Bei ARI Modellbau GmbH gehört zur Werkstattlogik nicht nur die Fertigung, sondern auch Beleuchtung, Interaktivität, Lieferung, Montage und After-Sales-Support. Das ist vor allem für Messe- und Präsentationsmodelle wirtschaftlich relevant."
Schritt 3 ist die klare Freigabe. Wenn nach jedem Prüfpunkt feststeht, was fix ist und was offen bleibt, sinkt das Terminrisiko stark. Besonders bei Modellen mit Beleuchtung, Acrylteilen oder mehreren Materialoberflächen ist dieser Punkt wichtiger als viele denken.
Was unterscheidet eine Bastelwerkstatt von einer Werkstatt für Messe-, Investoren- und Wettbewerbsmodelle?
Der Unterschied liegt in Prozesssicherheit, Wiederholgenauigkeit und Nutzungsdenken. Ein Hobbyansatz kann visuell charmant sein, erfüllt aber selten Anforderungen an Transport, Terminbindung und belastbare Oberflächen.
Für Messemodelle zählen andere Kriterien als für ein Einzelstück im Studio. Besucher greifen an, das Modell wird mehrfach bewegt, Kanten müssen Stoßbelastung aushalten und Technik darf nicht ausfallen. Wer nach professioneller Modellbau Messe sucht, braucht in der Praxis meist robuste Unterkonstruktionen, saubere Kabelführung, schnelle Montage und reparaturfreundliche Bauteile.
Bei Wettbewerbsmodellen liegt der Fokus oft stärker auf Präzision, Komposition und Maßstäblichkeit. Bei Investorenmodellen kommen Wirkung, Materialanmutung und Lichtführung hinzu. Wenn eine Werkstatt diese Unterschiede im Briefing nicht adressiert, ist die Fertigungstiefe fast immer falsch gewählt.
Welche Risiken entstehen, wenn Transport, Nutzung und Montage zu spät berücksichtigt werden?
Späte Transportplanung ist teuer und riskant. Wenn Verpackung, Trennstellen und Aufbau erst am Ende bedacht werden, leidet das Modell genau dort, wo es überzeugen soll.
Das betrifft nicht nur Ferntransporte. Schon der Weg vom Fahrzeug in die Halle, der Aufbau am Stand und die Positionierung unter Zeitdruck belasten ein Modell. Wenn das Modell mehrfach eingesetzt werden soll, muss die Werkstatt früh über Segmentierung, Schutzhauben, Anschlagpunkte, Ersatzteile und Aufbaufolge nachdenken.
Typische Spätfolgen sind:
- Bruchrisiko: filigrane Teile ohne Schutz- oder Stecklogik brechen beim Handling.
- Zeitverlust: Nacharbeiten vor Ort blockieren Messeteams und Aufbauzeiten.
- Mehrkosten: Eilreparaturen, Sonderverpackungen oder Kurierlösungen verteuern das Projekt.
- Wirkungsverlust: schlecht gesetzte Trennfugen, matte Reparaturstellen oder ausgefallene LEDs mindern die Präsentation.
Wenn ein Modell national oder international reist, sollten Lieferung direkt zur Messe, professionelle Installation vor Ort und die Reihenfolge des Aufbaus schon in der Konstruktionsphase berücksichtigt sein. Gerade bei hoher Auslastung vor Fachmessen ist frühe Planung der einfachste Weg zu mehr Auswahl bei Verfahren, saubereren Freigaben und weniger Terminrisiko.


